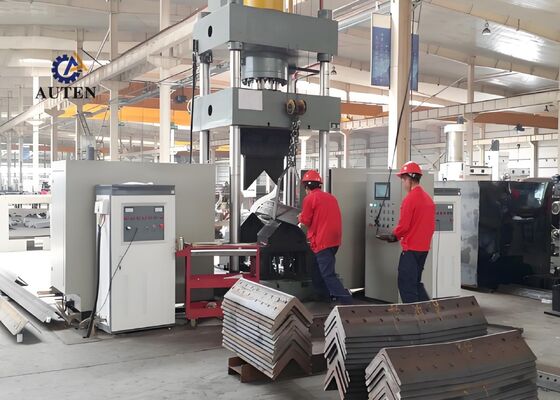
60*2KW 가열 전력 CNC 앵글 스틸 벤딩 및 가열 기계 최대 1300mm 개방 높이
제품 소개:
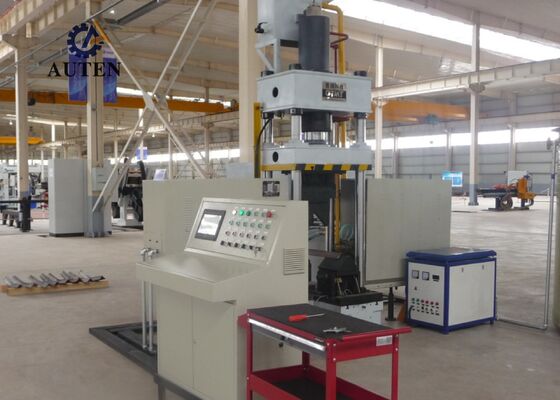
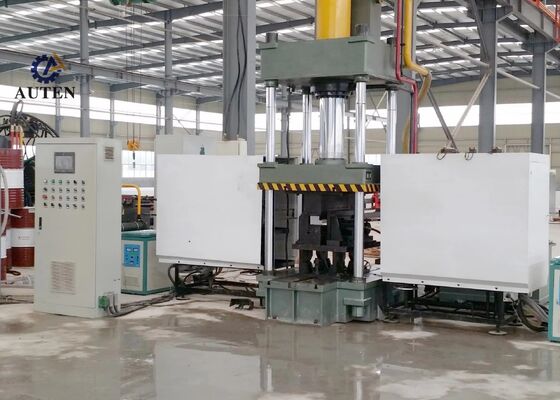
CNC 열간 벤딩 시스템은 앵글 스틸 프로파일 및 평면 금속 시트의 정확하고 안정적인 벤딩을 보장하기 위해 전문적으로 설계되었으며 포괄적인 공장 테스트를 거쳤습니다. 구조용 강철 제작, 기계 부품 생산, 건축 금속 가공을 포함한 산업의 엄격한 제조 요구 사항을 충족하기 위해 특별히 개발되었습니다. 우수한 성형 정밀도와 일관된 작동 성능으로 시스템은 가공된 앵글 스틸 및 금속 패널이 까다로운 치수 및 구조 요구 사항을 충족하도록 보장하여 후속 제조 작업의 효율적이고 원활한 실행을 지원합니다.
제품 매개변수:
| 모델 |
HQ250-700 |
| 유압 탱크 압력 (kN) |
1600 |
| 외부 양면 벤딩 사이즈 (힐 업) (mm) |
L80*7~L250*32 |
| 앵글 외부 양면 벤딩 각도 (°) |
30° |
| 앵글 스틸 전방 단면 벤딩 범위 (mm) |
L80*7~L200*20 |
| 앵글 스틸 전방 단면 벤딩 각도 (°) |
20° |
| 벤딩 플레이트 두께 (mm) |
2~16 |
| 벤딩 플레이트 폭 (mm) |
700 |
| 플레이트 벤딩 각도 (°) |
90° |
| 앵글 개폐 범위 (mm) |
L80*7~L200*16 |
| 앵글 개폐 각도 (°) |
16° |
| 유압 탱크 스트로크 (mm) |
800 |
| 최대 개방 높이 (mm) |
1300 |
| 모터 출력 (kW) |
15 |
| 가열 전력 (kW) |
60*2 |
| CNC 축 |
3 |
| 유압 탱크 용량 (L) |
630 |
| 전체 크기 (m) |
3.5x4.5x4.1 |

제품 특징:
1. 이 장비는 직관적인 터치스크린 HMI(Human-Machine Interface)를 갖춘 고급 CNC 및 PLC 기반 제어 시스템을 갖추고 있습니다. 이를 통해 가공 매개변수의 편리한 구성, 기계 상태의 실시간 모니터링 및 간소화된 생산 관리가 가능하여 작업자에게 접근 가능하고 안정적이며 효율적인 작동 환경을 제공합니다.
2. 이 기계는 고급 초음파 주파수 유도 가열 기술을 사용하여 향상된 에너지 효율성과 감소된 환경 영향으로 빠르고 균일한 가열을 제공합니다. 이 가열 방식은 생산 능력 증가, 운영 비용 절감 및 관련 환경 보호 요구 사항 준수를 지원합니다.
3. 이 장비는 추가 공구 교체 및 빈번한 다이 조정의 필요성을 없애는 통합 성형 설계를 특징으로 합니다. 이 간소화된 구성은 설정 절차를 줄이고 준비 시간을 최소화하며 전반적인 제조 효율성을 향상시킵니다.
4. 정밀 CNC 제어 기술을 통합함으로써 이 기계는 일관된 품질, 정확한 치수 제어 및 반복 가능한 가공 결과를 통해 정확한 벤딩 및 성형 작업을 수행하며 전반적인 생산 생산성을 향상시킵니다.
5. 이 시스템은 독립적인 유압 동력 장치와 전용 전기 제어 시스템을 통합하여 편리한 작동, 향상된 작동 안전성 및 안정적인 기계 성능을 보장합니다. 이 구성은 까다로운 산업 환경에서의 연속 생산에 적합합니다.
6. 냉간 성형 모드에서 이 기계는 최대 L100 × L100 × 10mm의 앵글 스틸 프로파일을 수용하며 최대 5°의 벤딩 각도를 지원합니다. 지정된 작동 범위 내에서 제어된 재료 변형과 일관된 성형 정확도를 가능하게 합니다.
7. 표준 작동 조건에서 냉간 압축 사이클은 작업물당 약 10초가 소요되며, 열간 벤딩은 일반적으로 부품당 약 120초가 소요됩니다. 실제 사이클 시간은 재료 특성 및 작업물 치수에 따라 다릅니다. 열간 벤딩은 일반적으로 재료가 약 800°C에 도달하고 붉게 달아오른 외관을 보일 때 시작됩니다. 특정 가열 및 성형 매개변수는 재료 특성 및 필요한 치수 정확도에 맞게 조정해야 합니다.
8. 열간 벤딩 작업의 경우 작업자는 필요한 가공 매개변수를 입력하고 제어 버튼 또는 풋 페달 스위치를 사용하여 자동 사이클을 시작합니다. 그런 다음 기계는 작업물을 가열 영역으로 공급, 유도 가열, 가열 장치의 자동 인출, 유압 클램핑 및 압착, 램 리프팅 및 완성된 작업물 배출을 포함한 프로그래밍된 시퀀스를 실행합니다.
9. 열간 성형 및 냉간 압축 복합 작업 중에는 필요한 매개변수가 구성되면 생산 사이클을 시작할 수 있습니다. 성형이 완료된 후 유압 램이 원래 위치로 완전히 돌아갈 필요가 없습니다. 대신 하부 압착 다이가 자동으로 100mm의 간격을 생성하도록 상승하여 완성된 작업물을 편리하게 제거할 수 있습니다. 이 최적화된 시퀀스는 사이클 시간을 단축하고 전반적인 생산 효율성을 더욱 향상시킵니다.
앵글 스틸 펀칭, 절단 및 마킹 장비를 사용하여 생산된 이 테스트 샘플은 앵글 스틸 타워 제조에 일반적으로 사용되는 표준 사양 및 가공 매개변수를 준수합니다. 고객에게 가공 품질, 치수 정확도 및 제조 솜씨를 평가하기 위한 실용적인 참조 작업물을 제공합니다. 이러한 측정 가능한 지표는 장비가 앵글 스틸 타워 제작의 까다로운 생산 요구 사항을 충족하는 능력을 입증하는 데 도움이 됩니다.
초고압(UHV) 송전선 건설에서 송전탑은 까다로운 환경 조건과 상당한 구조적 하중을 견뎌야 합니다. 이 장비는 타워의 주요 하중 지지 구조를 형성하는 앵글 스틸 부품 제조에 중요한 역할을 합니다. 타워 본체, 크로스 암 및 기타 중요한 구조 섹션에 사용되는 앵글 스틸 멤버에 대한 안정적인 드릴링 및 펀칭 작업을 수행하여 정확한 치수와 신뢰할 수 있는 구조적 무결성을 달성하는 데 도움이 됩니다. 이러한 가공 능력은 송전탑의 내구성에 기여하고 UHV 전력 전송 시스템의 안전하고 안정적이며 지속적인 작동을 지원합니다.

 귀하의 메시지는 20-3,000 자 사이 여야합니다!