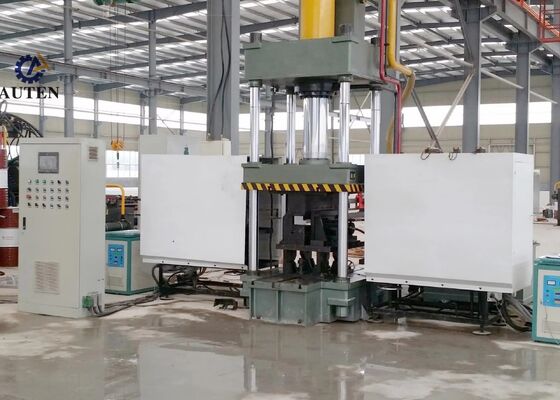
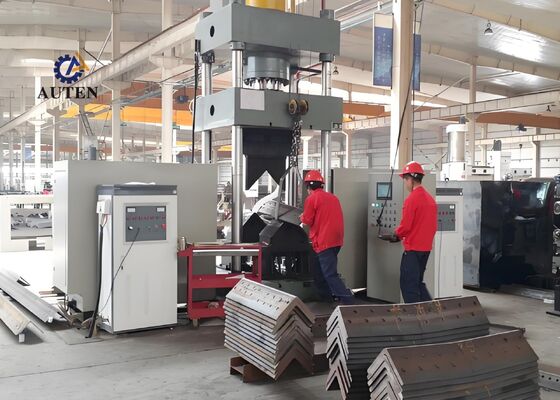
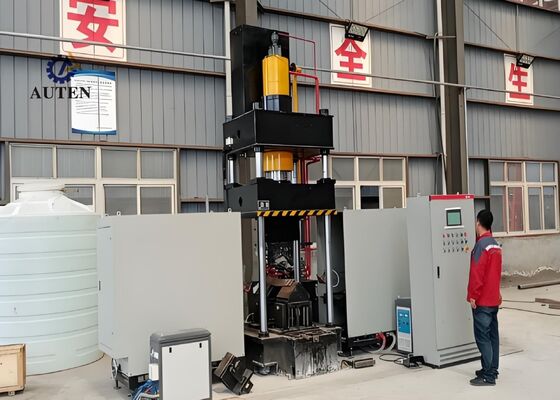
3150kN CNC 히팅 벤딩 머신 (앵글 스틸 및 플레이트용, 240kW 히팅 파워)
제품 소개:
CNC 열간 벤딩 시스템은 앵글 스틸 프로파일 및 평면 금속 시트의 정확하고 안정적인 벤딩을 보장하기 위해 전문적으로 설계되었으며 포괄적인 공장 테스트를 거쳤습니다. 구조용 강철 제작, 기계 부품 생산, 건축 금속 가공을 포함한 산업의 엄격한 제조 요구 사항을 충족하기 위해 특별히 개발되었습니다. 우수한 성형 정밀도와 일관된 작동 성능을 통해 시스템은 가공된 앵글 스틸 및 금속 패널이 까다로운 치수 및 구조 요구 사항을 충족하도록 보장하여 후속 제조 작업의 효율적이고 원활한 실행을 지원합니다.
제품 매개변수:
| 모델 |
HQ250-700 |
| 유압 탱크 압력 (kN) |
1600 |
| 외부 양면 벤딩 사이즈 (힐 업) (mm) |
L80*7~L250*32 |
| 앵글 외부 양면 벤딩 각도 (°) |
30° |
| 앵글 스틸 전방 단일 벤딩 범위 (mm) |
L80*7~L200*20 |
| 앵글 스틸 전방 단일 벤딩 각도 (°) |
20° |
| 벤딩 플레이트 두께 (mm) |
2~16 |
| 벤딩 플레이트 폭 (mm) |
700 |
| 플레이트 벤딩 각도 (°) |
90° |
| 앵글 개폐 범위 (mm) |
L80*7~L200*16 |
| 앵글 개폐 각도 (°) |
16° |
| 유압 탱크 스트로크 (mm) |
800 |
| 최대 개방 높이(mm) |
1300 |
| 모터 출력 (kW) |
15 |
| 히팅 파워(kW) |
60*2 |
| CNC 축 |
3 |
| 유압 탱크 용량 (L) |
630 |
| 전체 크기 (m) |
3.5x4.5x4.1 |

제품 특징:
1. 이 기계는 사용자 친화적인 터치스크린 HMI(Human-Machine Interface)를 특징으로 하는 고급 CNC 및 PLC 통합 제어 시스템을 채택합니다. 작업자는 가공 매개변수를 쉽게 설정하고, 기계 작동 조건을 실시간으로 모니터링하며, 생산 절차를 효율적으로 관리할 수 있습니다. 이 구성은 편리한 작동, 안정적인 장비 성능 및 간소화된 생산 관리를 보장합니다.
2. 이 장비는 고주파 초음파 유도 가열 기술을 사용하여 빠르고 균일한 가열을 달성하는 동시에 에너지 효율성을 개선하고 환경 영향을 줄입니다. 이 가열 방식은 생산량 증가, 운영 비용 절감, 관련 환경 보호 표준 충족에 도움이 됩니다.
3. 이 기계는 추가적인 공구 변경 및 반복적인 다이 조정을 필요로 하지 않는 통합 성형 시스템을 통합합니다. 이 단순화된 설계는 기계 준비를 더 편리하게 하고, 설정 시간을 단축하며, 전반적인 생산 효율성을 향상시킵니다.
4. 정밀한 CNC 제어 기술을 통해 이 기계는 정확한 벤딩 및 성형 작업, 일관된 제품 품질, 안정적인 치수 정확도 및 반복 가능한 가공 결과를 보장하여 제조 생산성 향상에 기여합니다.
5. 이 장비는 전용 유압 동력 장치와 별도의 전기 제어 시스템으로 설계되어 편리한 작동, 향상된 안전성 및 안정적인 작동 성능을 제공합니다. 이 구성은 연속 제조 공정 및 까다로운 산업 생산 환경에 적합합니다.
6. 냉간 성형 모드에서 이 기계는 최대 5°의 벤딩 각도로 L100 × L100 × 10mm까지의 앵글 스틸 섹션을 가공할 수 있습니다. 이 정격 가공 범위 내에서 재료 변형을 제어하고 일관된 성형 정밀도를 유지합니다.
7. 정상 작동 조건 하에서 냉간 압축 사이클은 작업물당 약 10초가 소요되며, 열간 벤딩 사이클은 약 120초가 소요됩니다. 실제 가공 시간은 재료 특성 및 작업물 치수에 따라 달라집니다. 열간 성형은 일반적으로 재료가 약 800°C에 도달하고 눈에 띄게 붉게 달아올랐을 때 시작됩니다. 가열 및 성형 설정은 재료 특성 및 필요한 치수 허용 오차에 따라 조정할 수 있습니다.
8. 열간 벤딩 작업을 위해 작업자는 필요한 가공 데이터를 입력하고 제어 버튼 또는 풋 페달 스위치를 사용하여 자동 사이클을 시작하기만 하면 됩니다. 그런 다음 기계는 작업물을 가열 영역에 배치하고, 유도 가열하고, 가열 장치를 자동으로 후퇴시키고, 유압으로 클램핑 및 프레싱하고, 램을 후진시키고, 완성된 부품을 언로딩하는 등 전체 프로그래밍된 프로세스를 자동으로 완료합니다.
9. 열간 성형 및 냉간 압축 복합 모드로 작동할 때 관련 가공 매개변수가 입력된 후 생산이 시작됩니다. 성형이 완료되면 유압 램이 초기 위치로 완전히 후퇴할 필요가 없습니다. 대신 하부 프레스 다이가 자동으로 상승하여 약 100mm의 간격을 제공하여 완성된 작업물을 더 쉽게 제거할 수 있습니다. 이 최적화된 프로세스는 작동 사이클을 단축하고 전반적인 생산 효율성을 향상시킵니다.
이 시연 샘플은 앵글 스틸 펀칭, 절단 및 마킹 장비를 사용하여 제조되었습니다. 이들은 송전탑 생산에 사용되는 앵글 스틸 부품의 표준 치수 및 일반적인 가공 요구 사항을 반영합니다. 이 샘플은 고객이 가공 품질, 치수 정밀도 및 제조 표준을 평가할 수 있도록 실용적인 참조 부품 역할을 합니다. 이러한 완성된 부품을 검사함으로써 잠재 구매자는 장비가 앵글 스틸 송전탑 제작의 까다로운 가공 및 생산 요구 사항을 충족하는지 여부를 평가할 수 있습니다.
초고압(UHV) 송전선 프로젝트의 경우 송전탑은 작동 수명 동안 까다로운 환경 조건과 상당한 구조적 하중을 견뎌야 합니다. 이 장비는 이러한 탑의 주요 하중 지지 프레임워크를 구성하는 앵글 스틸 부품의 생산을 지원합니다. 타워 구조물, 크로스 암 및 기타 필수 어셈블리에 사용되는 앵글 스틸 멤버에 정밀 드릴링 및 펀칭 작업을 수행하여 치수 정확도와 안정적인 연결 품질을 유지하는 데 도움이 됩니다. 이러한 가공 능력은 송전탑의 구조적 강도와 장기적인 내구성에 기여하는 동시에 UHV 전력 전송 시스템의 안전하고 안정적이며 중단 없는 작동을 지원합니다.

 귀하의 메시지는 20-3,000 자 사이 여야합니다!